Artykuł sponsorowany
Jak rozpoznać błędy montażu wykładziny z poliuretanu zanim pojawi się awaria
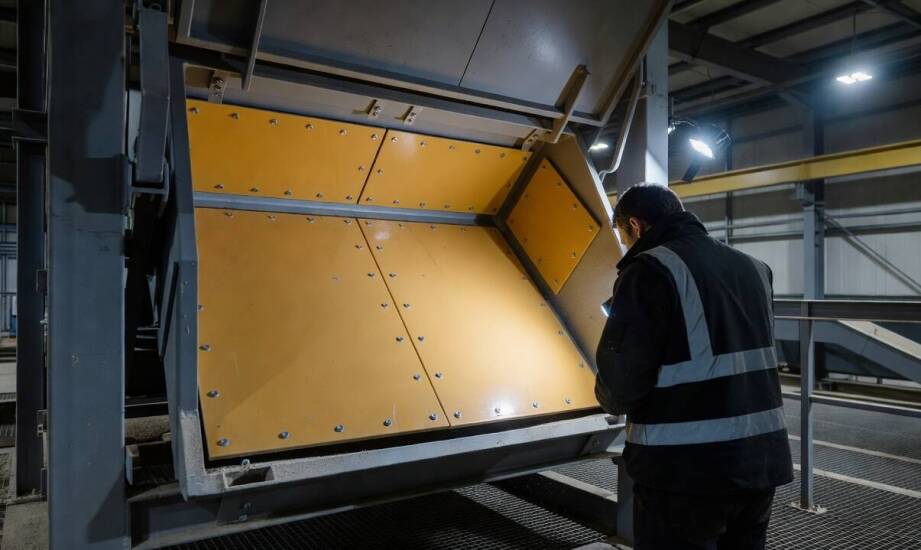
Po uruchomieniu nowej linii przenośnikowej strefa przesypowa zazwyczaj wygląda na zamontowaną poprawnie. Taśma pracuje równo, początkowo nie widać żadnych wycieków materiału, a operatorzy w sterowni notują standardowe parametry obciążenia. Problem polega na tym, że statyczna inspekcja rzadko ujawnia ukryte wady wykonawcze. Dopiero po kilkunastu godzinach intensywnej pracy, gdy na układ zaczynają działać pełne siły dynamiczne, pojawiają się pierwsze niepokojące sygnały. Drobne niedociągnięcia instalacyjne szybko przeradzają się w poważną awarię, która potrafi skutecznie zatrzymać proces technologiczny.
Przeczytaj również: Podnośniki magazynowe - usprawnienie procesów logistycznych w przemyśle
Symptomy błędnego montażu wykładziny poliuretanowej
Wczesne wykrycie nieprawidłowości wymaga uważnej analizy zachowania poszczególnych elementów zsypu. Szczeliny między zamontowanymi elementami a stalowym podłożem pozwalają na wnikanie drobnych frakcji transportowanego surowca. Zjawisko to sprzyja powstawaniu klinów materiałowych, które stopniowo odrywają osłonę od konstrukcji. Odspojenia powstają najczęściej wtedy, gdy klej techniczny lub mechaniczne kotwy nie trzymają rygorystycznie na całej powierzchni dociskowej.
Przeczytaj również: Przewóz ładunków wrażliwych dla firm w Warszawie - jak zapewnić ich bezpieczeństwo?
Wadliwy montaż można rozpoznać po nieregularnym sposobie ścierania się materiału. Nierówna linia zużycia ujawnia się pod postacią głębokich rowków w miejscach największego nacisku. Dodatkowo pojawia się miejscowe nagrzewanie, bezpośrednio sygnalizujące wewnętrzne tarcie między luźną osłoną a taśmą. Przyspieszone wycieranie krawędzi to z kolei pewny dowód na brak precyzyjnego zakotwienia, co w twardych warunkach przemysłowych wymusza szkodliwe mikrodrgania.
Przeczytaj również: Jak przygotować się finansowo do aplikacji ceramiki na auto w Bemowie?
Zachowanie polimeru zależy w dużym stopniu od przygotowania stalowej powierzchni nośnej. Jeżeli rama pozostaje przed instalacją wilgotna, zabrudzona lub zdeformowana, parametry adhezyjne ulegają silnemu osłabieniu. W takiej sytuacji materiał izolacyjny pracuje niezależnie od sztywnej konstrukcji zsypowej. Sprzyja to powstawaniu pustek powietrznych pod powierzchnią roboczą. Dobrze dobrane płyty poliuretanowe zachowują swoje optymalne właściwości ochronne tylko wtedy, gdy cała struktura przylega płasko i przenosi siły uderzeniowe bez żadnych luzów.
Trajektoria przesypu i testy pod pełnym obciążeniem
Najszybciej wszelkie wady wykonawcze weryfikuje trajektoria opadającego materiału w docelowej strefie uderzenia. Wysoka prędkość przepływu oraz ostry kąt natarcia urobku powodują natychmiastowe przesuwanie się poluzowanych fragmentów. Zwykła inspekcja wzrokowa po planowanym zatrzymaniu taśmociągu często maskuje problem, ponieważ najmniejsze szczeliny wypełniają się zbitym pyłem. Dopiero badanie temperatury zewnętrznej ścian zsypu lub nasłuchiwanie nietypowych, metalicznych uderzeń podczas pracy ujawnia skalę wibracji.
Bezpośrednio po zakończeniu technicznego rozruchu należy wykonać szczegółowy pomiar geometrii instalacji. Kontroli podlegają fizyczne odstępy między osłoną boczną a taśmą roboczą oraz dystanse uszczelniające między segmentami ochronnymi. Ponowna weryfikacja momentu dokręcenia wszystkich kotew i śrub pozwala odróżnić błędy instalacyjne od naturalnego tarcia. Systematyczne namierzanie wycieków kruszywa i analizowanie profili wyżłobień precyzyjnie naprowadza techników na konkretne źródło usterki. W praktyce serwisowej specjaliści z firmy BELTOR traktują weryfikację stabilności podłoża jako obowiązkowy punkt każdego poprodukcyjnego audytu niezawodności.
Wybór między drobną korektą a przebudową układu
Szybka interwencja serwisowa ogranicza koszty naprawy do koniecznego minimum. Punktowa korekta wystarcza, gdy usterka obejmuje wyłącznie pojedynczą poluzowaną kotwę lub fragment źle odtłuszczonej stali przed aplikacją kleju. Poprawienie docisku konkretnego modułu wymaga krótkiego postoju i stosunkowo niewielkich nakładów pracy ze strony personelu utrzymania ruchu.
Zupełnie inny tryb działania obowiązuje, gdy analogiczne awarie powtarzają się cyklicznie w określonym punkcie transferu. Regularnie odrywany i miażdżony polimer oznacza fundamentalny błąd projektowy strefy przesypowej, wymagający głębszej interwencji inżynieryjnej. Najczęstszym powodem bywa zbyt stromy kąt spływu lub niewłaściwa trajektoria podawania surowca na taśmę. Kompleksowa przebudowa geometrii zsypu połączona ze zmianą specyfikacji materiałowej eliminuje problem u samego źródła. W ostatecznym rozrachunku wczesne wykrycie pierwszych symptomów odspojenia chroni cały układ napędowy przed przeciążeniem i nieplanowanym wstrzymaniem produkcji.
Kategorie artykułów
Polecane artykuły

Jak przygotować stanowisko do badania płytą statyczną VSS, by ograniczyć błędy pomiaru

Szyna do rehabilitacji kolana – możliwości ustawień personalizacji

Jakie znaczenie ma protokół ze stołu probierczego przy regeneracji wtryskiwaczy w Mondeo MK3 2.0 TDCi?
